Fabrication additive
Au programme
- Trois grandes familles
- Le fil fondu (FDM)
- La résine (SLA)
- La poudre et les autres procédés
- Les matériaux
Trois grandes familles
| Fil fondu (FDM) | Résine (SLA) | Poudre (SLS) | |
|---|---|---|---|
| Matière | Filament plastique | Résine liquide | Poudre fine |
| Durcie par | Refroidissement | Lumière UV | Laser (frittage) |
| Pour | Pièces fonctionnelles | Détails fins, bijoux | Pièces industrielles |
| Atout | Abordable, simple | Précision, surface lisse | Pas de supports |
| Limite | Couches visibles | Toxique, post-traitement | Coût élevé |
Pas de technologie universelle
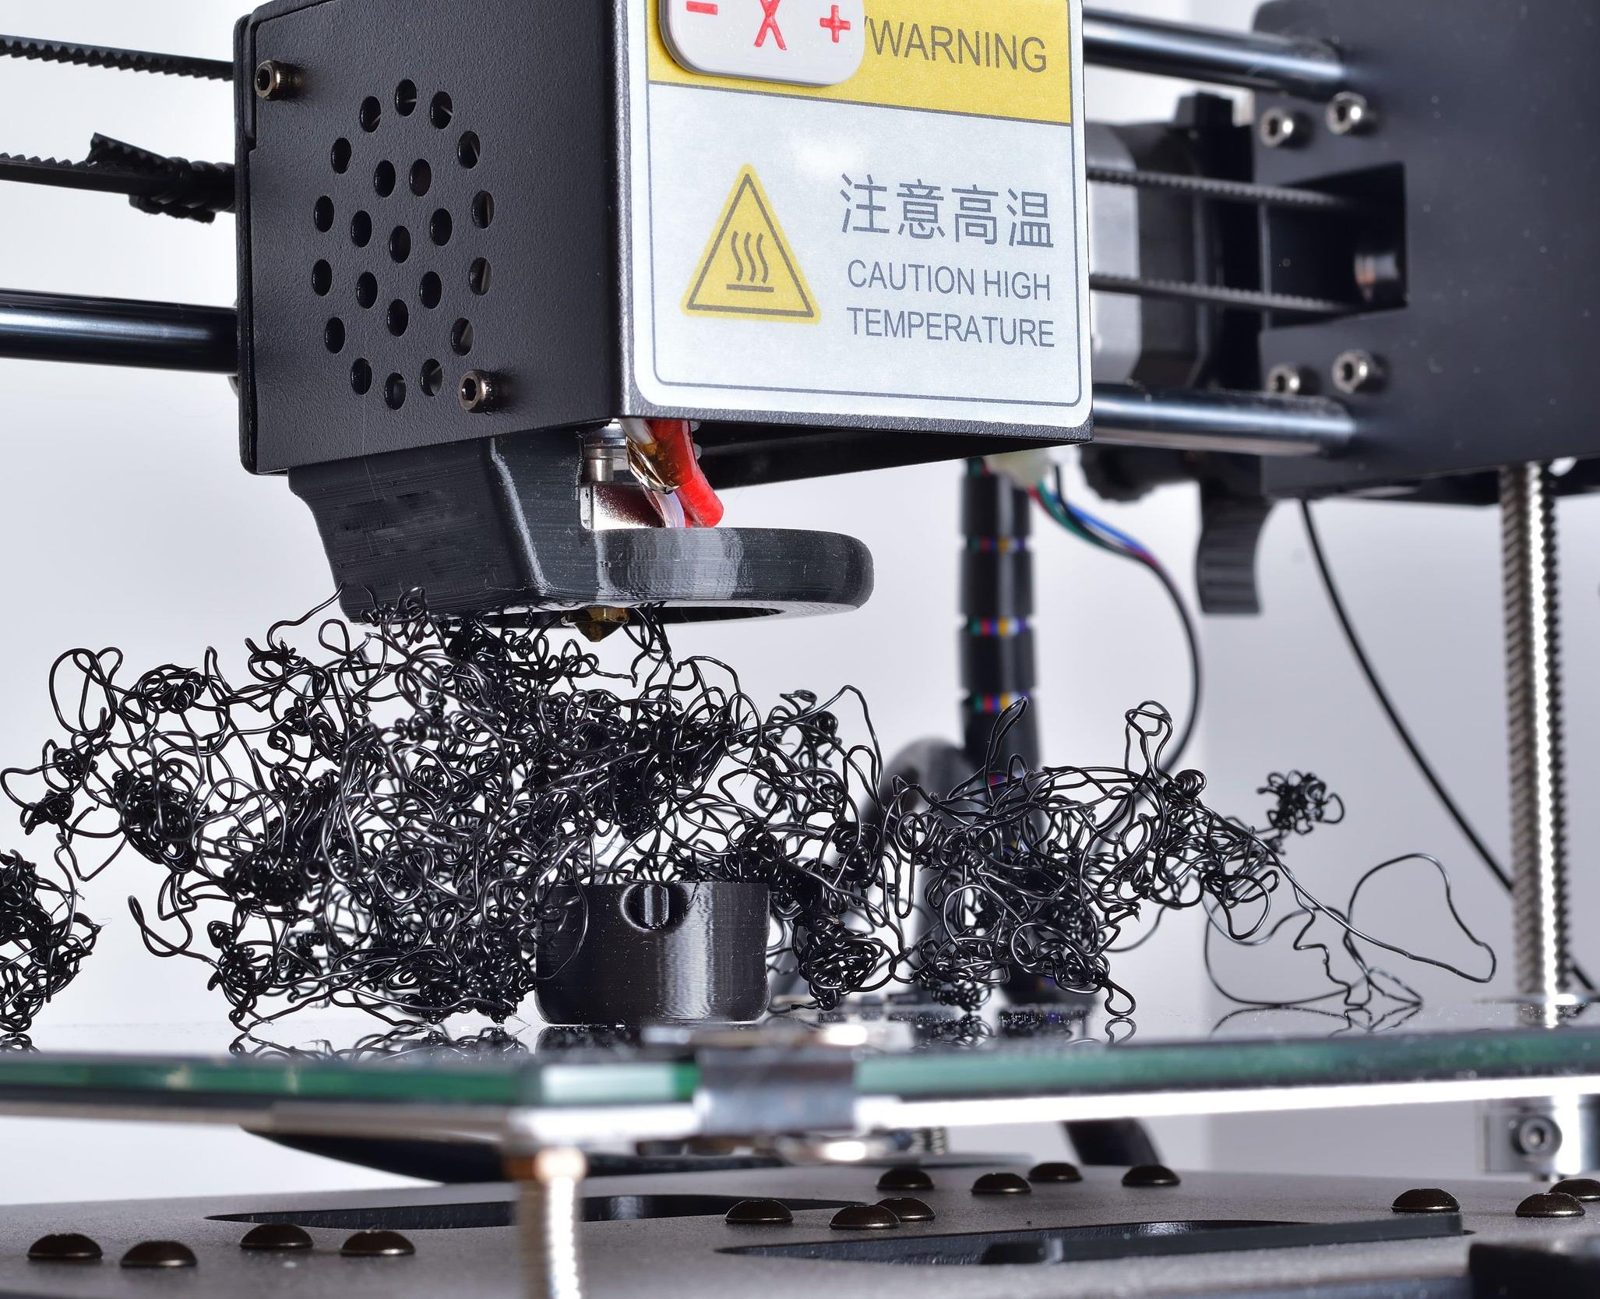
Chaque procédé a ses avantages et ses limites, et ses échecs : on choisit selon le besoin.
Le fil fondu (FDM)
La technologie la plus répandue, et celle de la plupart des imprimantes du MakerSpace
Le principe

- Filament de 1,75 mm fondu dans une buse
- Déposé en cordons, couche par couche
- Couches de 0,05 à 0,3 mm
- Plus sûr que la résine
Quatre architectures de machine
| Architecture | Atout | Limite | Au MakerSpace |
|---|---|---|---|
| Bed slinger | Simple, économique | Inertie du plateau | Artillery |
| Cantilever | Compacte, légère | Flexion du bras | Bambu Lab A1 Mini |
| CoreXY | Rapide, précise | Courroies à régler | Bambu Lab P1P, X1C |
| Delta | Rapide, grande hauteur | Calibration délicate |
Les slides suivantes montrent chaque architecture en mouvement.
Les architectures de machine Bambu Lab P1P Bambu Lab A1 Mini
Bed slinger : le plateau bouge


Trois axes orthogonaux X, Y, Z ; le plateau se déplace en Y. Simple, mais sa masse limite la vitesse.
Cantilever : la tête sur un seul bras


Structure minimaliste, légère et peu coûteuse ; le bras peut fléchir ou vibrer sur les grands formats.
CoreXY : deux moteurs pour X et Y

Deux courroies croisées

Même sens : X

Sens opposés : Y
Seule la tête, légère, bouge en X et Y ; le plateau ne descend qu’en Z.
CoreXY : des exemples
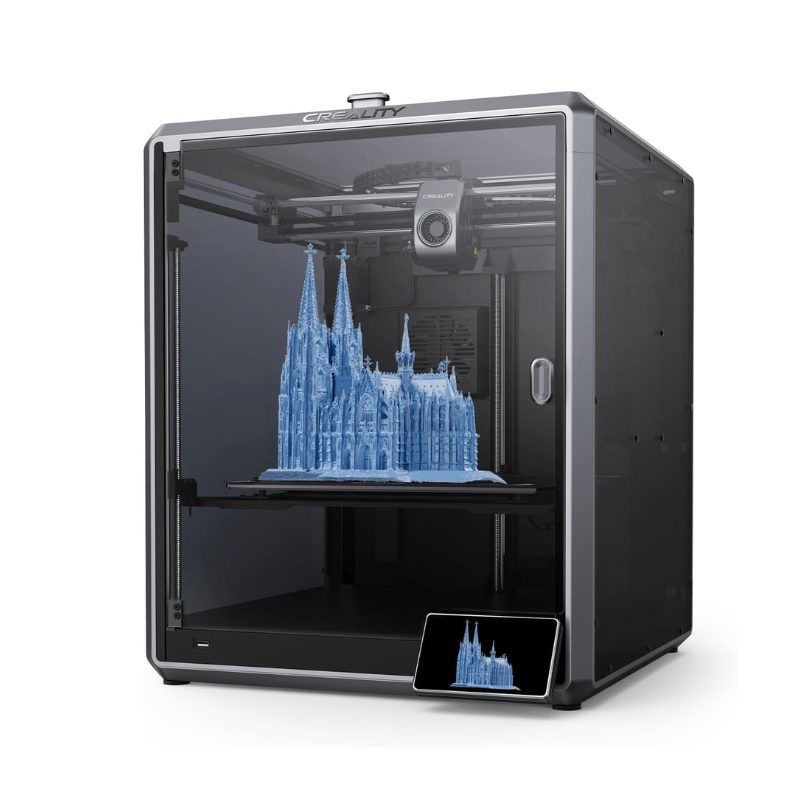
Machine CoreXY fermée

Bambu Lab P1P, au MakerSpace
Plus rapides et plus précises, mais plus chères et sensibles au réglage des courroies.
Delta : trois bras


Trois bras sur trois colonnes déplacent la tête ensemble : rapide et haute, mais plateau rond et calibration délicate.
L’extrusion : direct drive ou Bowden

Direct drive : le moteur est sur la tête. Meilleur contrôle, idéal pour les filaments souples (TPU), mais tête plus lourde.
Bowden : le moteur est déporté et pousse le filament dans un tube. Tête légère et rapide, mais mal adapté aux filaments souples.
L’extrudeur
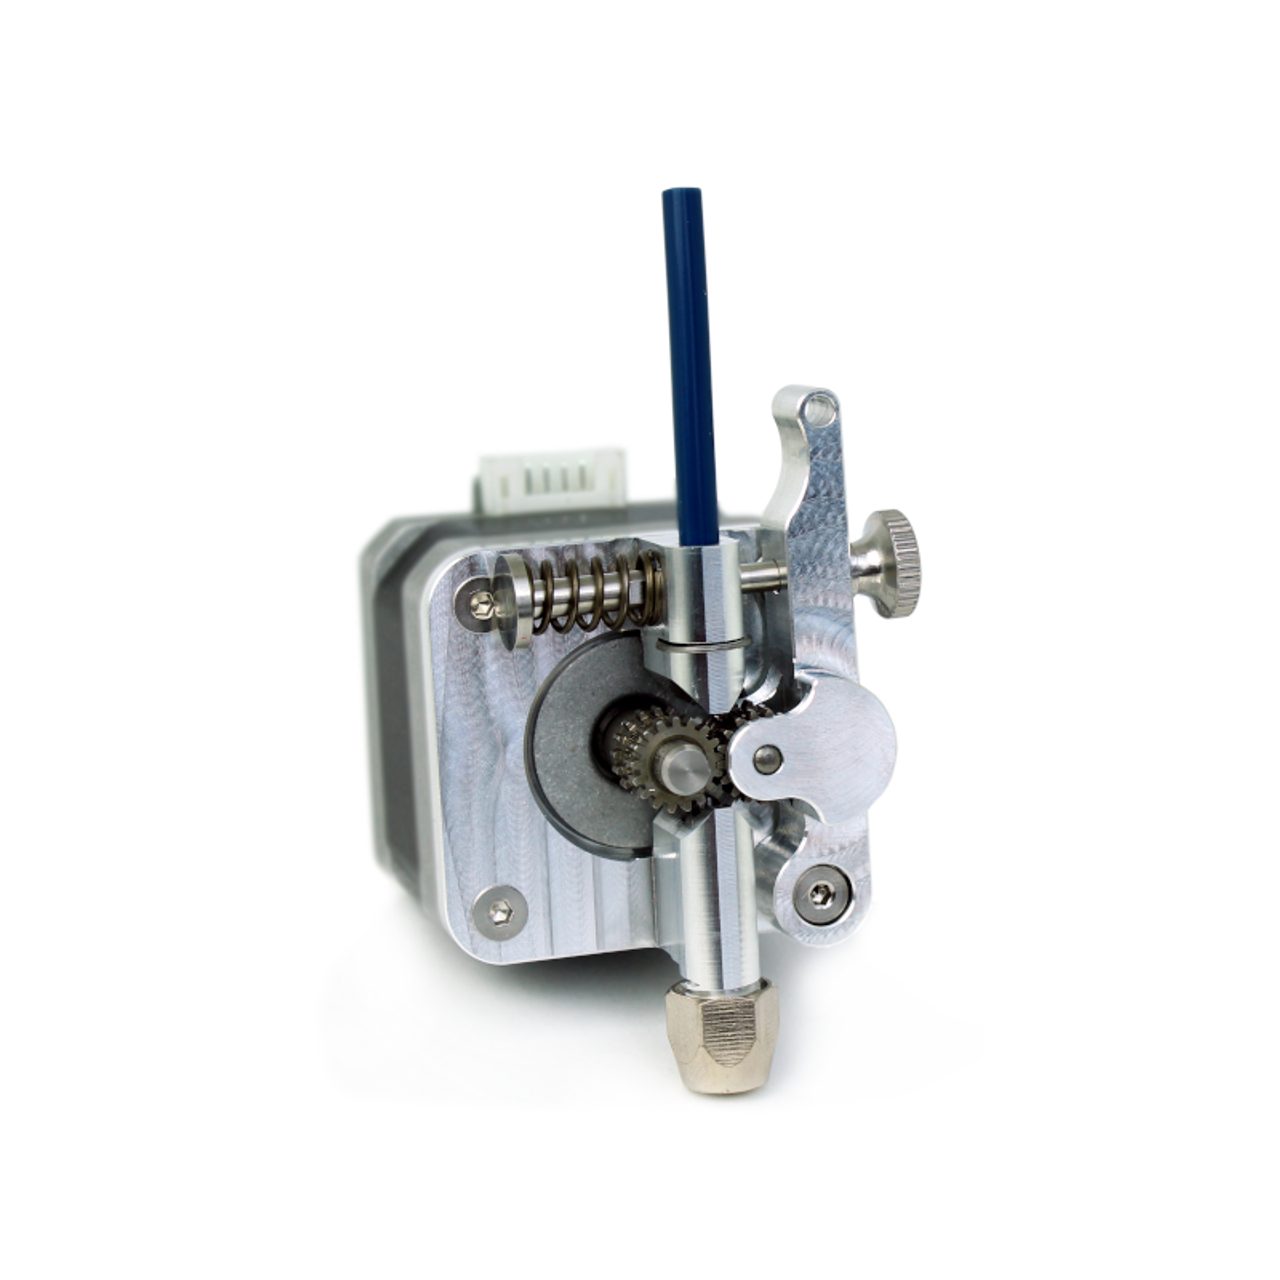
Moteur et extrudeur

Double entraînement

Intégré à la tête
Il pousse le filament et règle le débit, sans bourrage, même en TPU.
La hotend

- Tube PTFE
- Dissipateur thermique
- Ventilateur
- Barrière thermique
- Bloc de chauffe
- Buse
Le bloc chauffe à 180-260 °C ; au-dessus de la barrière, le filament reste froid.
La buse
| Diamètre | Avantage | Limite |
|---|---|---|
| 0,2 mm | Détails fins | Impression lente |
| 0,4 mm | Le standard : bon compromis | |
| 0,6 à 1 mm | Grandes pièces, rapide | Moins de finesse |
- Laiton : le standard (PLA, PETG, ABS), mais s’use vite avec les filaments chargés
- Acier trempé : pour les filaments abrasifs (carbone, métal)
Des buses

Buses en laiton : le standard

Laiton, acier trempé, revêtements
La résine (SLA)
Solidifier un liquide avec de la lumière
Le principe

- Une résine photosensible durcit sous la lumière UV
- La plateforme remonte d’une couche à chaque passage
- Couches quasi invisibles, surface lisse
- Petit volume, impression plus lente
La photopolymérisation en cuve
Dans une imprimante résine
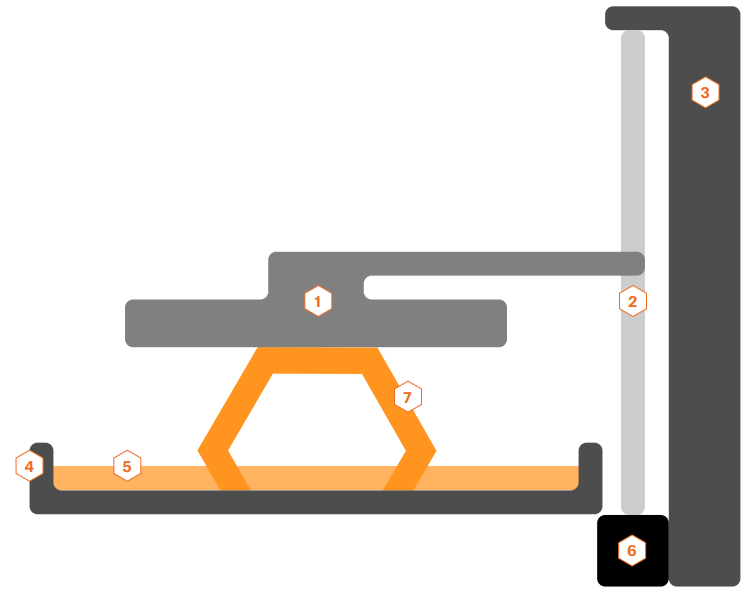
- Plateforme d’impression
- Tige trapézoïdale
- Axe Z
- Réservoir de résine
- Résine liquide
- Moteur pas à pas
- Objet imprimé
Trois façons d’éclairer la résine
| Procédé | Source de lumière | Temps par couche | Résolution |
|---|---|---|---|
| SLA laser | Laser guidé par deux miroirs | Selon la surface | Finesse du laser |
| DLP | Projecteur numérique | Constant | Celle du projecteur |
| MSLA | LED UV et écran LCD masque | Constant | Celle de l’écran |
Au MakerSpace : la Phrozen Sonic Mighty 4K, une imprimante MSLA. Le DLP et le MSLA éclairent toute la couche d’un coup.
SLA laser

Le laser « dessine » chaque couche : très précis, mais plus il y a de pièces, plus c’est long.
DLP

Un projecteur expose toute la couche d’un coup : temps constant, résolution limitée par le projecteur.
MSLA

Un écran LCD masque la lumière d’une LED UV : rapide et abordable, mais l’écran s’use avec le temps.
Après l’impression : laver, durcir, se protéger
- Laver la pièce à l’alcool isopropylique (IPA) pour retirer la résine liquide
- Durcir la pièce sous UV pour finir la polymérisation
- Gants nitrile obligatoires : la résine liquide irrite et sensibilise la peau
- Ventilation : l’IPA est inflammable, ses vapeurs comme celles de la résine sont irritantes
Au MakerSpace, la résine est un module de sécurité de niveau 2 : sessions accompagnées.
Module sécurité Résine Station de lavage et polymérisation UV
Laver, puis durcir
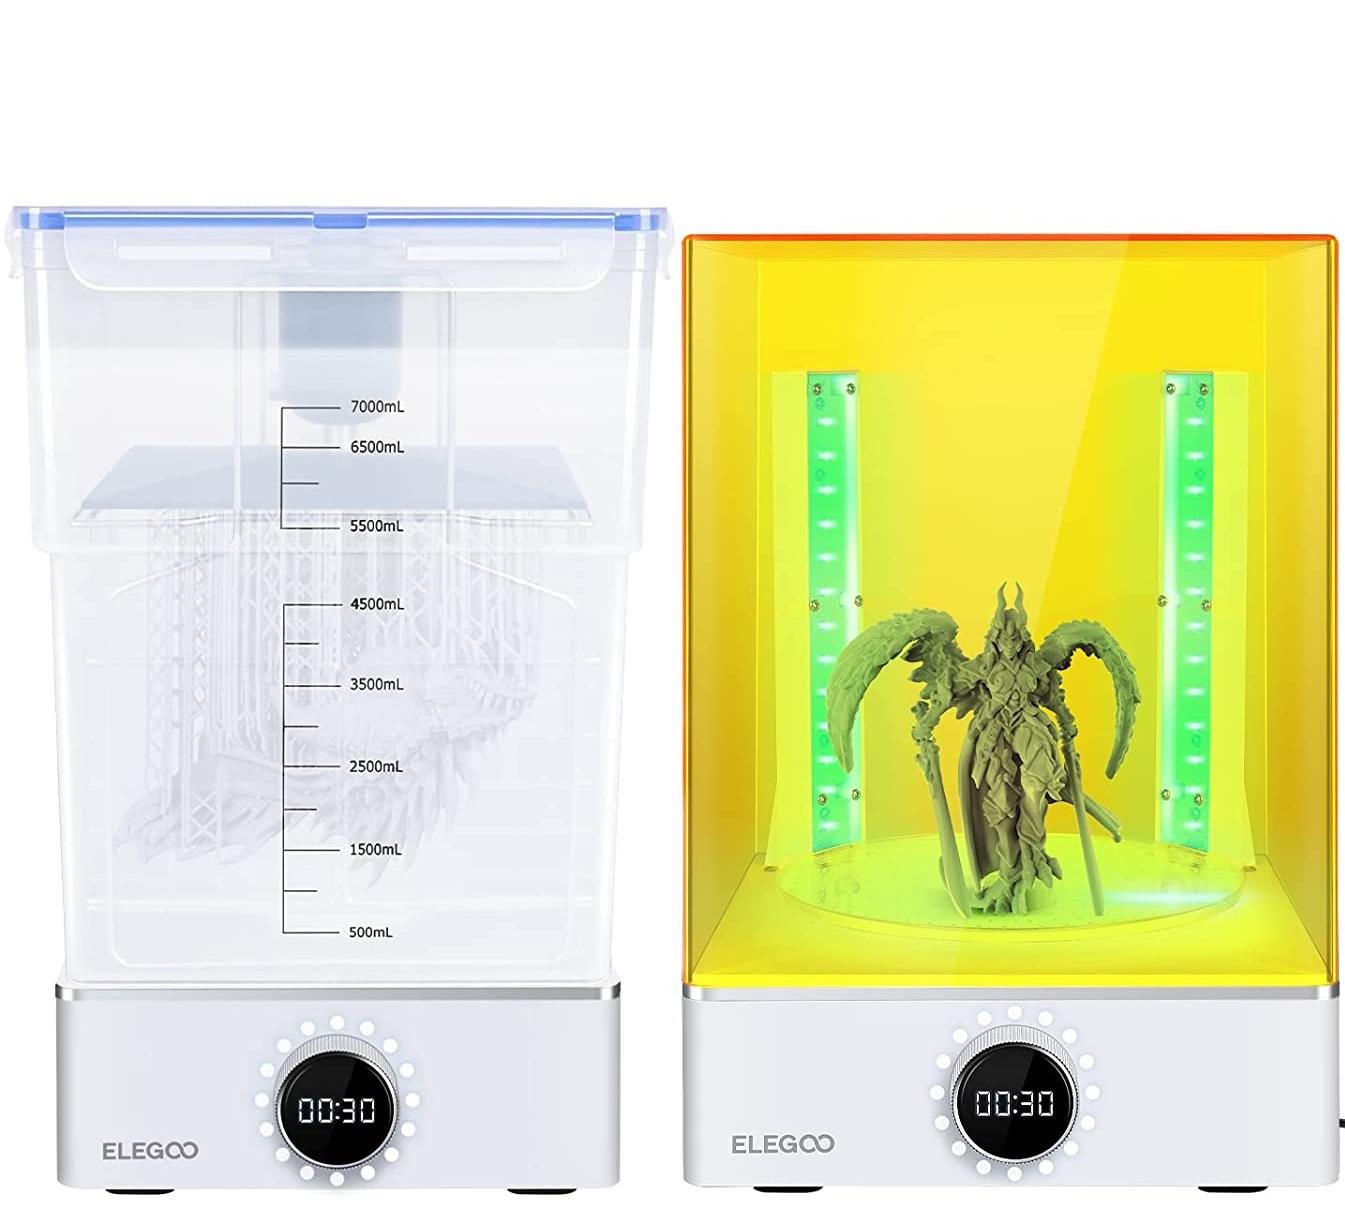
Une station de lavage dans l’IPA, puis une station de polymérisation sous UV : des résultats réguliers.
Station de lavage et polymérisation UV
La poudre et les autres procédés
Frittage, liant, jet de matière
Le frittage laser (SLS)

- Un rouleau étale une fine couche de poudre
- Le laser fritte la forme de la couche
- Le plateau descend, et on recommence
La poudre autour soutient la pièce : pas de supports, et la poudre non frittée se réutilise. Le DMLS applique le même principe aux métaux.
Dans une machine SLS


Les machines coûtent au moins 5 500 € : un procédé surtout industriel (automobile, aéronautique, médical).
Dépoudrer les pièces

Chaque pièce est extraite du bac, puis débarrassée de la poudre non frittée, qui sera réutilisée.
Binder Jetting et PolyJet

Binder Jetting : poudre et liant
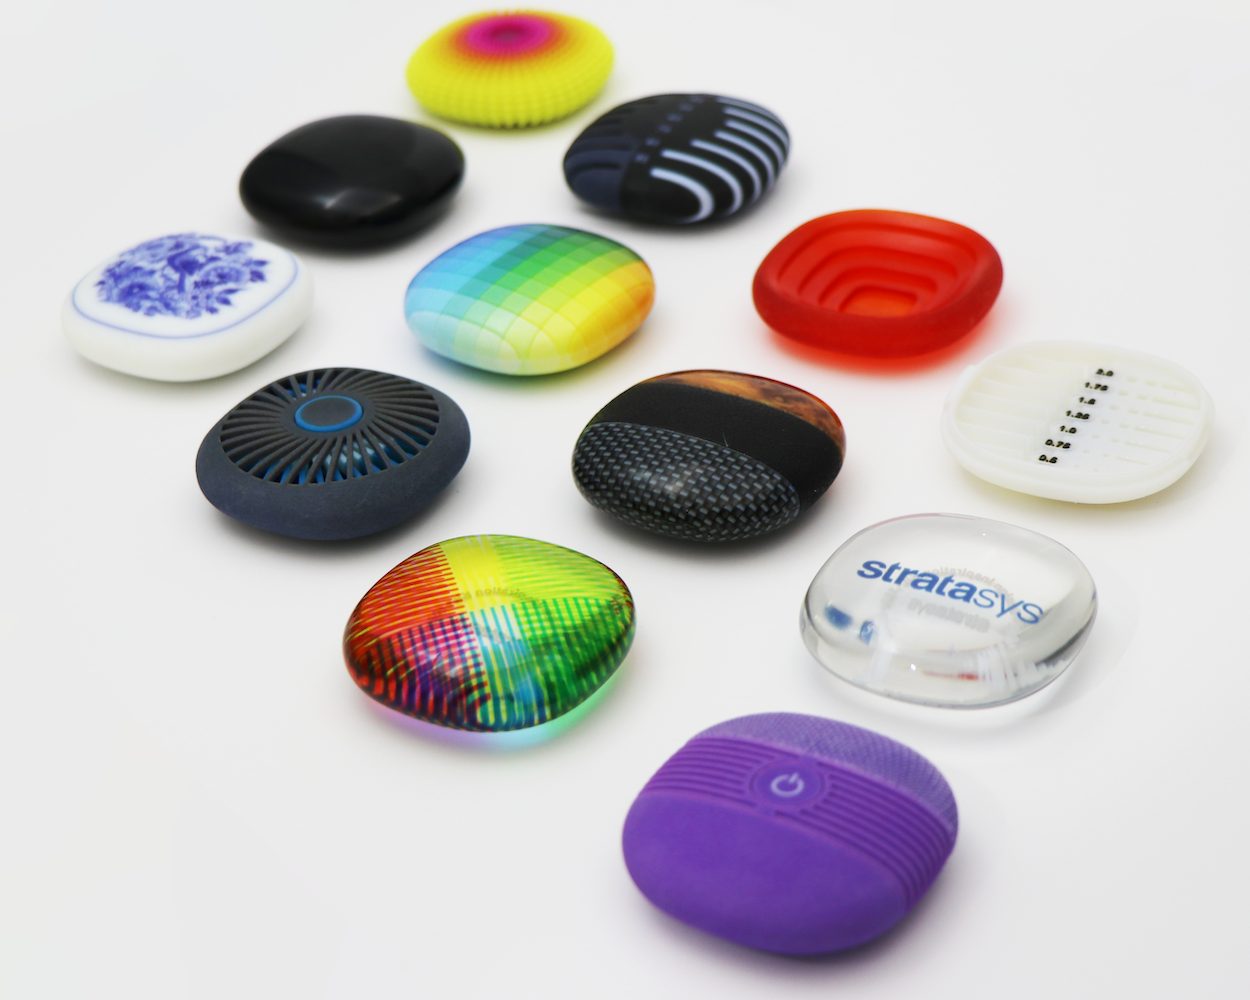
PolyJet : résine multicolore
Binder Jetting

- Une couche de poudre : métal, sable, céramique
- Une tête dépose un liant là où il faut
- Rapide : toute la couche d’un coup
- Pièce ensuite frittée ou infiltrée
PolyJet

- Des gouttes de résine projetées
- Durcies aussitôt par UV
- Couches de 16 microns
- Couleurs et matières mélangées
Activité : quelle technologie choisir ?
- Une figurine de 3 cm, très détaillée : résine (MSLA)
- Un support de capteur à fixer sur un châssis : fil fondu (PETG)
- 50 engrenages en nylon pour une petite série : frittage (SLS)
- Une maquette multicolore réaliste pour un salon : PolyJet
Pour chaque cas, une technologie et une raison.
Les matériaux
À chaque technologie sa matière
Les familles de matériaux
| Technologie | Matière | Exemples |
|---|---|---|
| FDM | Filaments | PLA, PETG, TPU, ABS |
| SLA, DLP, MSLA | Résines | Standard, flexibles, haute résistance |
| SLS, Binder Jetting | Poudres | Nylon, métaux, céramiques |
| PolyJet | Photopolymères | Multimatériaux, couleurs |
Pour la suite, on se concentre sur les filaments : ceux des imprimantes FDM.
Filament, résine, poudre

Filament (FDM)

Résine (SLA, MSLA)

Poudre (SLS)
Les filaments courants
| Filament | Buse | Atout | Limite |
|---|---|---|---|
| PLA | 190-220 °C | Facile, peu de déformation | Fragile, craint la chaleur |
| PETG | 220-250 °C | Résistant, tient l’humidité | Fils (stringing) |
| TPU | 200-250 °C | Souple et élastique | Extrudeur direct drive |
| ABS | 220-250 °C | Chocs et chaleur | Warping, vapeurs |
| PVA | 180-210 °C | Support soluble dans l’eau | Craint l’humidité |
Le PLA pour débuter et pour les prototypes, le PETG dès que la pièce doit travailler.
PLA : acide polylactique

- 190-220 °C
- Biosourcé, facile à imprimer
- Objets décoratifs, prototypes
- Fragile, craint la chaleur
PETG

- 220-250 °C
- Résistant, bonne adhésion des couches
- Pièces fonctionnelles
- Craint l’humidité, fait des fils
TPU : le filament souple

- 200-250 °C
- Flexible, élastique, très résistant
- Joints, semelles, amortisseurs
- Demande un extrudeur direct drive
ABS

Les briques LEGO sont en ABS

220-250 °C
Résiste aux chocs et à la chaleur ; enceinte fermée et ventilation conseillées.
PVA : le support soluble
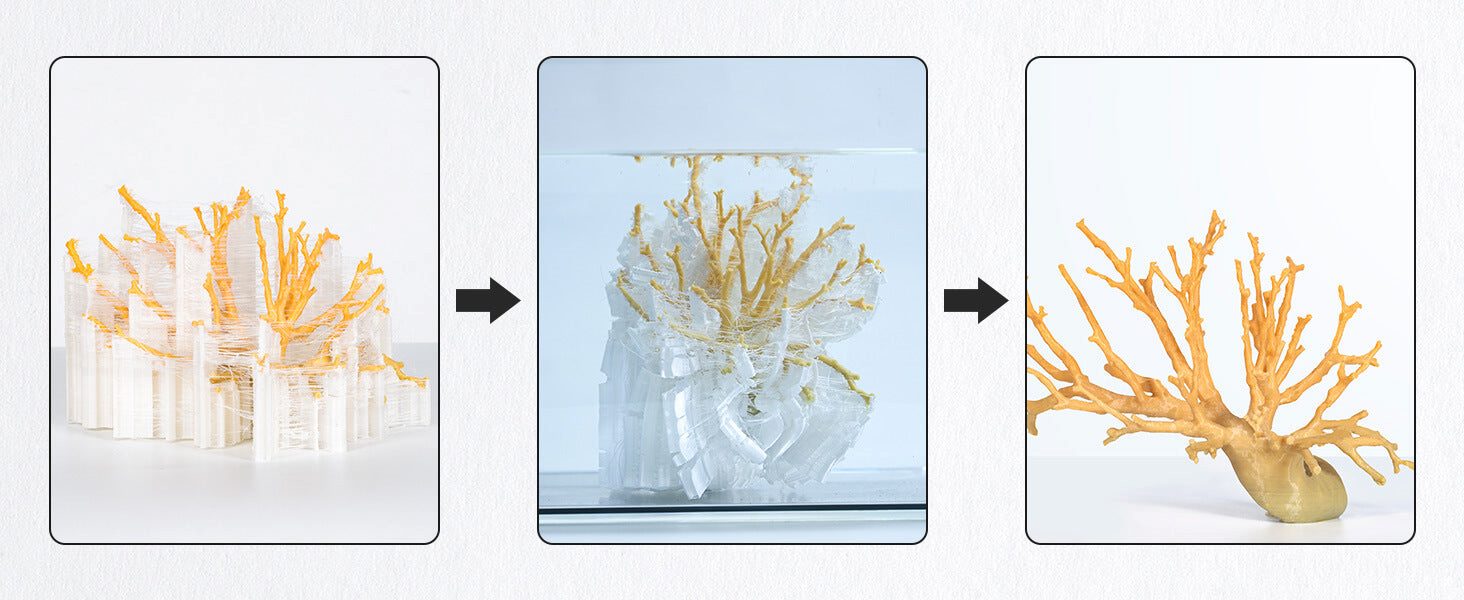
Le support se dissout dans l’eau

180-210 °C, en double extrusion
Libère des géométries impossibles à supporter autrement ; se stocke au sec.
Les filaments techniques
| Filament | Usage |
|---|---|
| HIPS | Support soluble (limonène) pour l’ABS |
| Nylon | Engrenages, pièces mécaniques ; craint l’humidité |
| PC | Très résistant aux chocs et à la chaleur |
| PP | Souple, résiste aux produits chimiques |
| ASA | Un ABS qui résiste aux UV : pièces d’extérieur |
| Composites | PLA ou ABS chargé bois, métal, carbone |
| PEEK, PEI | Hautes performances, imprimantes industrielles |
À retenir
- Pas de technologie universelle : fil fondu, résine, poudre
- En FDM, l’architecture, l’extrusion et la buse font la machine
- La résine donne des détails fins, au prix du post-traitement et de précautions
- PLA pour débuter, PETG pour une pièce fonctionnelle, TPU pour la souplesse
Schémas des technologies : « Les bases de l’impression 3D », Prusa Research.
Partie 3 : le workflow Les bases de l’impression (Prusa)